

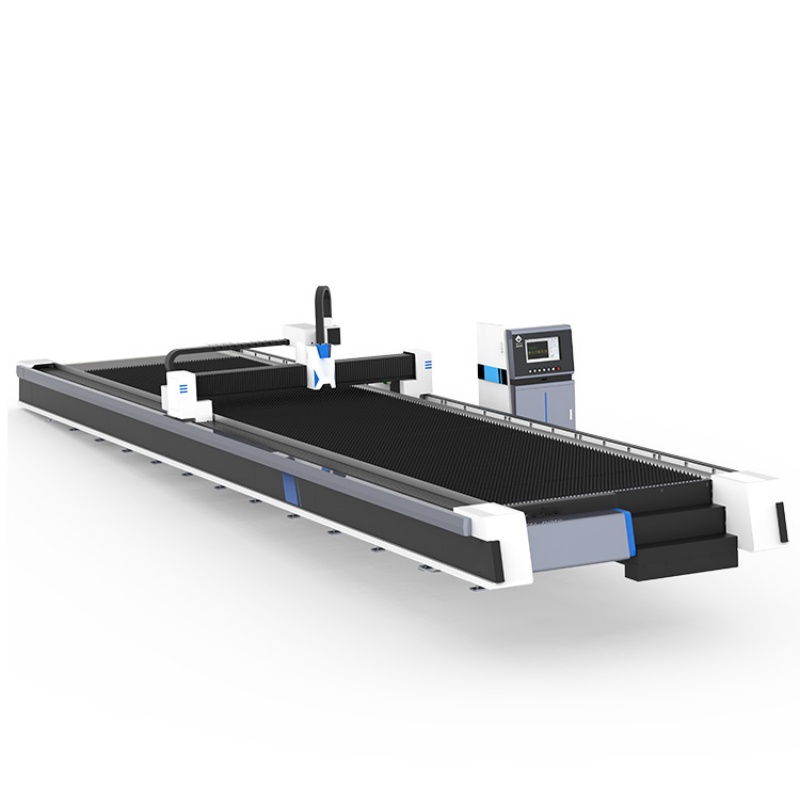
Тъй като икономиката продължава да се развива, стремежът на хората от по -високо качество на живот нараства. Следователно използването на неръждаема стомана в ежедневието се е увеличило значително. В днешно времелазерно рязане от неръждаема стоманаПроцесът на дебелите плочи става все по -зрял и постепенно ще замени традиционния процес на рязане. За да изрежете висококачествена дебела плоча от неръждаема стомана, трябва да разберете напълно елементите на процеса на рязане.
Избор на дюза
Размерът на диаметъра на дюзата определя формата на потока на газа в KERF, зоната на дифузия на газа и дебита на газ. Тези фактори влияят на отстраняването на разтопения материал и стабилността на рязането. В устието на дебита на газа е голям, бърз, детайлът в потока на газа в правилното положение, способността да се премахне струята на стопилката, по -силната. За да постигнете нормален ефект на секцията, следете налягането на газ, като същевременно регулирате за по -дебела неръждаема стомана. Изберете по -големи размери на дюзите и задайте пропорционалния клапан, за да увеличите дебита, като осигурите постоянно налягане.

Избор на газ
Процесът на лазерно рязане от неръждаема стомана често използва различни спомагателни газове, като кислород, азот, въздух и др., Използването на различни видове газове, ефектът от секцията за рязане е различен. Кислородът произвежда черен участък, въздухът създава жълтеникав оттенък, а азотът запазва оригиналния цвят на неръждаемата стомана чрез предотвратяване на окисляването. Изрязване на неръждаема стомана с азот като предпочитан спомагателен газ.
[Кислород] Предимства: Високата скорост на рязане, може да отреже гъста листа за чистота Препоръка: по -голяма или равна на 99,999%
Азот] Предимства: За да се избегне окисляването на режещия ръб, така че детайлът не е необходимо да бъде преработен чистота: по-голяма или равна на 99,995%.
Фокусирана позиция
За да се гарантира, че ефектът на рязане и да се предпази дюзата от повреда, преди рязането и обработката също трябва да се направи коаксиален тест, за да се гарантира, че коаксиалният изходен лъч на дюзата и лазера. Метод на изпитване: Залепете прозрачната лента на лентата към лицевата страна на изхода на дюзата, регулирайте лазерната изходна мощност за пробиване, наблюдавайте прозрачната хартиена хартия, независимо дали има централен отвор и местоположението на централния отвор, синхронно регулиране на дръжката на огледалната кухина на регулиращ винт, докато лазерът в прозрачната лента на дупките се пробива от хартията и центъра на нишката.
Фокусът варира в зависимост от дебелината, материала и качеството. Регулирайте фокуса съответно, когато режете различни материали и дебелини, за да постигнете оптимални резултати. За преди да изрежете, измерете действителния нулев фокус и го използвайте като еталон. Това позволява тестване и анализ на параметрите на процеса на рязане, като рязането от неръждаема стомана се използва предимно от отрицателния дефокус като посока на процеса.

Четвърто, регулиране на лазерната честота, както и работен цикъл върху въздействието на качеството на рязане
Промените в честотата върху въздействието на рязането на плоча от неръждаема стомана:
Честотата от 500-200 Hz диапазонът намалява, ефектът от секцията за рязане става деликатен, забавянето бавно се подобрява. Когато честотата е зададена на 100Hz, е невъзможно да се изрежат и анти-синя светлина. Разберете оптималния честотен диапазон, като промените честотата. За да осигурите най -добрата секция за рязане, съпоставете идеално броя на импулсите с единичната импулсна енергия.
Ефектът от промяната на дежурния цикъл върху рязането на дебела плоча от неръждаема стомана:
Дълговият цикъл 53% е критичната стойност, продължават да намаляват работния цикъл, по -ниската повърхност на неизрязаните следи, работен цикъл се увеличава до 60%, секцията става груба, забавянето е очевидна, пожълтяването на повърхността на режещата повърхност.
Обобщавайте
За да се постигне прецизна работа, е от съществено значение да се тества и анализира фактори като височина на дюзата, параметри на движението на машината, ускорение, скорост на работа и въздействие върху материала върху резултатите от рязане. Професионалистите в лазерния процес на отстраняване на грешки и други амбициозни експерти трябва активно да допринесат за подобряване на процеса на рязане на лазер. Тъй като капацитетът за лазерно рязане достига 150 мм или по -високо, приложенията на индустрията ще се разширят още повече.


