


В момента много продукти (включително автомобилната полупроводникова промишленост, фармацевтичната и хранително-вкусовата промишленост и др.) имат много високи изисквания за точност на обработка и естетичен вид, което прави лазерното заваряване необходим процес за производството на тези продукти и насърчава по-нататъшното развитие технология за лазерно заваряване.
Колкото по-близка е съвместимостта, температурата на топене и съответствието на лазерното заваряване на пластмаса, толкова по-добър ще бъде ефектът. Методите на приложение на пластмасовото лазерно заваряване са различни от тези на металното заваряване, включително последователно периферно заваряване, квази-синхронно заваряване, синхронно заваряване и заваряване с радиационна маска.
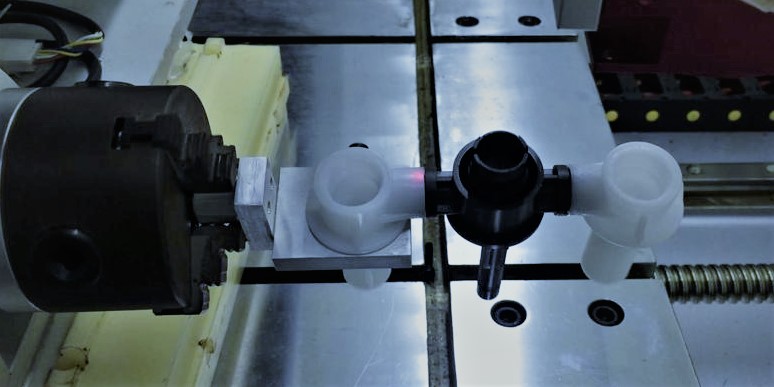
1.Контурно заваряване
Лазерът се движи по контура на пластмасовия заваръчен слой и го разтопява, като постепенно свързва пластмасовите слоеве заедно; или притиснатият слой се премества по дължината на фиксирания лазерен лъч, за да се постигне целта на заваряването.
В практическите приложения контурното заваряване има по-високи изисквания за качество на шприцовани детайли, особено приложения със сложни заваръчни линии, като маслени и газови сепаратори. Контурното заваряване може да постигне определена дълбочина на проникване на заваръчната линия по време на процеса на лазерно заваряване на пластмаса, но това проникване е много малко и неконтролируемо, което изисква деформацията на шприцованите части да не бъде твърде голяма.
2. Едновременно заваряване
Лазерният лъч от множество диодни лазери се оформя от оптични елементи. Лазерният лъч се насочва по контура на заваръчния слой, като същевременно генерира топлина в заваръчния шев, така че целият контур се разтопява и свързва едновременно. Заедно.
Едновременното заваряване се използва главно в автомобилното осветление и медицинската промишленост. Едновременното заваряване е многолъчево, оптично оформено светлинно петно, което представя траекторията на заваряване. Характеристиката му е да намалява вътрешния стрес. Тъй като изискванията са сравнително високи и общата цена е сравнително висока, той се използва широко в медицинско лечение.
3. Сканиране на заваряване
Сканиращото заваряване се нарича още квазисинхронно заваряване. Технологията за сканиращо заваряване съчетава горните две технологии за заваряване на последователно периферно заваряване и синхронно заваряване. Рефлекторът се използва за генериране на високоскоростен лазерен лъч със скорост 10 метра/секунда и се движи по дължината на заваряваната част, като кара цялата заваръчна част постепенно да се нагрява и да се слива.
Квазисинхронното заваряване е най-широко използвано. В производството на автомобили и авточасти той използва XY високочестотен галванометър вътре. Неговото ядро е да контролира колапса на пластичното заваряване между два материала. Контурното заваряване ще доведе до голямо вътрешно напрежение, което ще повлияе на уплътняването на обекта. Квазисинхронният е метод за високоскоростно сканиране и си сътрудничи с текущия контрол, така че може ефективно да елиминира вътрешния стрес.
4. Валцова заварка
Ролковото заваряване е иновативен процес на лазерно заваряване на пластмаса, който се предлага в много различни форми. Има две основни форми на ролково заваряване:
Първият е топчено заваряване Globo. В края на лазерната леща има стъклена топка с въздушна възглавница. Тази стъклена топка също играе ролята на фокусиране на лазера и затягане на пластмасовите части. По време на процеса на заваряване лещата Globo се задвижва от платформата за движение и се търкаля по линията на заваряване, за да завърши заваряването. Целият процес е толкова прост, колкото писане с химикал. Процесът на заваряване на Globo не изисква сложни горни приспособления и изисква само производството на долна форма за поддържане на продукта. Съществува и вариант на процеса на заваряване със сферична топка Globo, процесът на заваряване с валяк. Разликата е, че стъклената топка в края на лещата се променя в цилиндричен стъклен варел, за да се получи по-широк лазерен сегмент. Ролковото заваряване е подходящо за по-широко заваряване.
Вторият е процесът на заваряване TwinWeld. Този процес на лазерно заваряване на пластмаса добавя метално притискащо колело към края на лещата. По време на процеса на заваряване притискащото колело притиска ръба на заваръчната линия за заваряване. Предимството на този процес на лазерно заваряване на пластмаса е, че металното притискащо колело няма да се износи, което е благоприятно за широкомащабно производство. Натискът на притискащото колело обаче действа върху ръба на заваръчната линия, което лесно генерира въртящ момент и причинява различни дефекти при заваряване. В същото време, тъй като структурата на лещата е сравнително сложна, това причинява определени трудности при програмирането на заваряване.
5. Заваряване с радиационна маска
Лазерният лъч се позиционира през шаблона, за да разтопи и залепи пластмасата. Шаблонът разкрива само малка и прецизна зона за заваряване върху пластмасовия слой отдолу. Лазерният лъч загрява само частта от продукта, която не е покрита от маската. Чрез тази технология може да се постигне високо прецизно заваряване до 10 микрона.
Микрофлуидните компоненти могат да бъдат заварени прецизно и сигурно с помощта на принципа на заваряване с маска. Геометрията на канала остава непокътната, предотвратявайки изтичането на стопилката в тесни канали от само 200 µm.